

센지에 필터프레스 엔지니어링 팀 작성 · 최종 업데이트: 2026-09-10
빠른 답변: 필터 프레스 용량은 사이클당 챔버 부피에 챔버 수를 곱하고, 그 부피를 예상 케이크 밀도와 함수율을 사용하여 건조 고형물 중량으로 환산한 다음, 하루에 달성 가능한 사이클 수를 곱하여 계산한다. 1000mm 플레이트와 60개의 챔버를 갖춘 프레스는 일반적으로 슬러리 유형에 따라 사이클당 약 1.5~3톤의 건조 고형물을 처리한다.
주요 수치 한눈에 보기
- 용량 = 챔버 부피 × 챔버 수 × 일일 사이클 수 (습윤 케이크 기준)
- 사이클당 건조 고형분 = 케이크 부피 × 케이크 밀도 × (1 − 수분)
- 일반적인 챔버 깊이 25–40 mm; 1000 mm 플레이트 ≈ 챔버당 0.03–0.04 m³
- 일반적인 일일 사이클: 수동 3–6회, 자동 8–20회
- 실제 슬러리로 여과 테스트를 통해 항상 확인하십시오
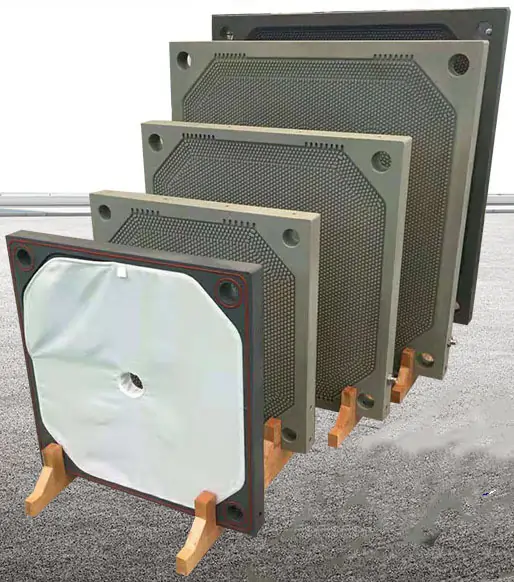
용량을 정확히 산정하려면 세 가지 개별 수치를 결합해야 합니다. 플레이트 팩이 물리적으로 담을 수 있는 슬러리 부피, 그 부피 중 여과액이 아닌 건조 케이크가 되는 비율, 그리고 하루에 사이클을 반복할 수 있는 횟수입니다. 아래의 계산 예시는 1000mm 플레이트 프레스를 기준 사례로 사용하여 각 단계를 설명하며, 이어서 1차 추정치를 가장 자주 빗나가게 만드는 변수들을 다룹니다.
필터 프레스의 챔버 용적은 어떻게 계산합니까?
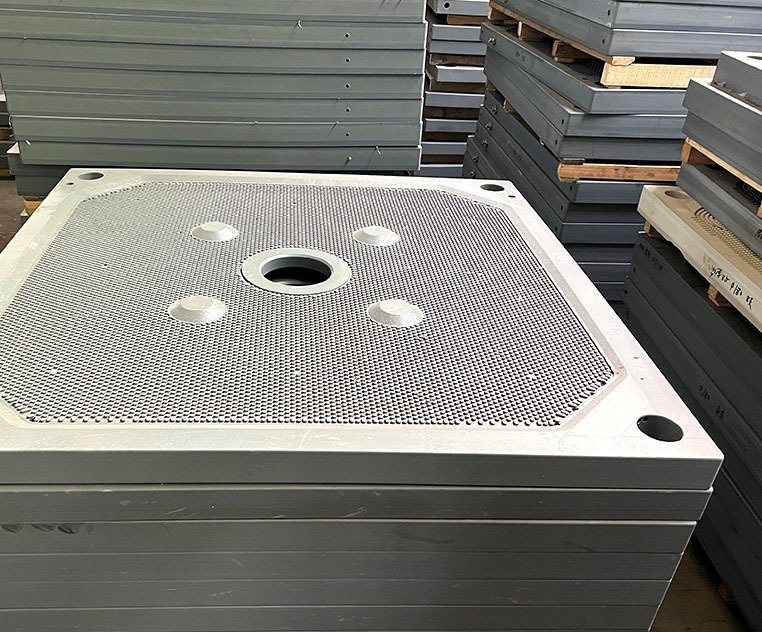
플레이트당 챔버 용적은 플레이트 여과 면적에 챔버 깊이(각 오목한 플레이트 면이 형성하는 간극으로, 일반적으로 멤브레인 스퀴즈 전 25-32mm)를 곱하여 계산되며, 총 챔버 용적은 그 값에 팩 내 챔버 수를 곱한 값입니다. Senjie의 필터 플레이트 320, 470, 630, 800, 1000, 1250, 1500, 1800, 2000mm의 표준 크기로 제공되며, 플레이트 두께는 25-40mm입니다.
1000mm 플레이트의 경우, 플레이트 한 면당 여과 면적은 일반적으로 약 1.7-2.0m²이며, 이는 특정 플레이트 설계와 실링 표면으로 인해 손실되는 개스킷 면적에 따라 달라집니다. 챔버 깊이가 30mm일 때, 각 챔버는 압착 전 약 1.7m² × 0.03m = 0.051m³(약 51리터)의 슬러리를 담을 수 있습니다.
작업 예시: 1000mm 플레이트 프레스의 사이징
1000mm 플레이트 크기, 30mm 챔버 깊이, 무게 기준 20% 고형분 및 슬러리 밀도 1150kg/m³의 슬러리를 사용하는 60개 챔버 프레스를 가정합니다.
- 챔버 총 부피: 60 챔버 × 0.051 m³ = 전체 사이클당 3.06 m³.
- 사이클당 공급된 총 슬러리 질량: 3.06 m³ × 1150 kg/m³ = 3,519 kg의 슬러리.
- 사이클당 건조 고형물 질량: 3,519 kg × 20% = 704 kg의 건조 고형물(케이크 수축 및 여액으로 손실되는 고형물을 고려하기 전, 일반적으로 소량).
- 일일 주기: 사이클당 2시간 기준으로, 세척 및 교체 시간을 고려한 후 24시간당 약 10-11회의 사용 가능한 사이클이 있습니다.
- 일일 건조 고형물 용량: 704 kg × 10회 사이클 ≈ 하루 건조 고형물 7톤.
이 예시는 예시일 뿐입니다. 실제 건조 고형물 회수율은 각 사이클에서 챔버가 얼마나 완전히 채워지는지와 얼마나 많은 미세 물질이 통과하는지에 따라 달라집니다. 필터 천 케이크에 보고하는 대신.
용량 추정에 가장 큰 영향을 미치는 변수는 무엇인가요?
용량 추정에 가장 큰 영향을 미치는 변수는 공급 고형물 농도, 달성 가능한 사이클 시간, 그리고 프레스가 챔버형인지 멤브레인형인지 여부입니다. 공급 고형물 농도를 두 배로 높이면 동일한 챔버 용적과 사이클 시간에서 건조 고형물 용량이 대략 두 배로 증가하며, 동일한 슬러리에서 챔버 프레스(1-4시간 사이클)에서 자동 멤브레인 프레스(30-90분 사이클)로 전환하면 일일 사이클 수가 두 배 이상 증가할 수 있습니다.
- 공급 고형물 농도: 프레스 전 슬러리 사전 농축(농축기 또는 원심분리기 사용)은 플레이트를 추가하지 않고도 사이클당 고형분 건조량을 증가시킵니다.
- 사이클 타임: 자동화, 올바른 공급 펌프 사이징, 그리고 천 상태는 모두 하루 작업 시간 내에 몇 번의 사이클이 가능한지에 영향을 미칩니다.
- 프레싱 후 케이크 밀도: 더 밀도 높은 케이크(낮은 수분 함량)는 동일한 건조 고형분 생산량에 필요한 부피가 줄어들어 실질적으로 용량을 증가시킵니다.
- 세탁 및 유지보수를 위한 다운타임: 이론적 일일 사이클에서 차감되어야 하며, 일반적으로 가용 시간의 5-15%이다.
플레이트 크기 선택은 단위 면적당 처리량에 어떤 영향을 미칩니까?
더 큰 플레이트 크기(1250-2000mm)는 일반적으로 병렬로 작동하는 작은 플레이트보다 단위 바닥 면적당 더 많은 건조 고형물 처리량을 제공합니다. 이는 하나의 대형 프레스가 여러 개의 소형 프레스에 중복 설치할 필요 없이 하나의 유압 시스템, 하나의 프레임, 하나의 제어 패널만 필요로 하기 때문입니다. 그러나 대형 프레스는 허용 가능한 공급 시간 내에 더 큰 챔버 부피를 채울 수 있는 더 큰 공급 펌프도 필요하므로, 펌프 크기는 플레이트 크기에 맞춰 조정되어야 합니다.
| 플레이트 크기 | 챔버당 대략적인 챔버 부피 (깊이 30 mm) | 일반적인 사용 사례 |
|---|---|---|
| 630 mm | ≈0.02 m³ | 파일럿 플랜트, 소규모 산업 현장 |
| 800 mm | ≈0.033 m³ | 중소 규모의 지방 자치 단체 또는 산업 |
| 1000 mm | ≈0.051 m³ | 중형 지자체, 광업, 화학 |
| 1250-1500 mm | ≈0.08-0.11 m³ | 대규모 광업, 대량 화학 처리 |
| 1800-2000 mm | ≈0.14-0.18 m³ | 초대형 테일링 및 벌크 산업용 |
다운타임과 세척은 생산 능력 계획에 어떻게 반영해야 합니까?
세척포 세척, 플레이트 검사, 일상적인 유압 유지보수를 위한 다운타임은 일일 생산능력 수치를 제시하기 전에 이론적 일일 사이클 수에서 차감해야 하며, 일반적으로 이론적 최대치 대비 사용 가능한 사이클을 5-15% 감소시킨다. 이러한 여유를 두지 않고 순전히 사이클 타임만으로 생산능력을 계산하는 플랜트는 실제 운영 조건 — 간헐적인 세척포 교체, 짧은 유압 정지, 교대 근무 전환 — 을 감안하면 자체 문서상의 추정치에 지속적으로 미치지 못할 것이다.
실용적인 접근 방식은 사이클 타임만으로 이론적 일일 사이클을 계산한 다음, 10%의 다운타임 허용치를 초기 계획 수치로 적용하고, 유사한 설비에서 실제 운영 데이터가 확보되면 이를 상향 또는 하향 조정하는 것이다.
Senjie에서 프레스를 구매해야 하는 이유는 무엇인가요?
Senjie는 2014년에 설립된 중국 기반의 챔버, 멤브레인, 플레이트 앤 프레임, 완전 자동 필터 프레스 제조업체로, 동남아시아, 인도, 아프리카, 중동, 라틴 아메리카의 40개 이상 국가에 수출하고 있으며, 장치당 여과 면적은 1 m²에서 1000 m²입니다. Senjie의 엔지니어링 팀은 플레이트 수와 크기를 추천하기 전에 일반적인 가정이 아닌 구매자의 실제 슬러리 데이터(고형분 %, 밀도, 목표 수분)를 기준으로 용량 계산을 수행합니다.
검토하세요 전체 필터 프레스 범위 그리고 챔버 필터 프레스 표준 플레이트 구성 라인 — FOB 중국 기준 가격은 요청 시 제공됩니다.
자주 묻는 질문
필터 프레스 용량을 계산하려면 어떤 정보가 필요합니까?
챔버 용적(플레이트 크기, 두께, 개수에서 산출), 슬러리의 고형분 농도, 압착 후 건조 케이크 밀도, 달성 가능한 사이클 시간이 필요합니다. 슬러리 특정 탈수 데이터가 없으면 계산은 추정치만 제공할 뿐 보증은 아닙니다.
필터 프레스는 하루에 몇 사이클을 돌릴 수 있나요?
대부분의 산업 설비는 챔버 프레스의 경우 1-4시간, 자동 멤브레인 프레스의 경우 30-90분의 사이클 타임을 기준으로 프레스당 하루 8-16회 사이클을 운영하며, 이는 플레이트 세척 및 유지보수 다운타임을 감안한 것이다.
플레이트를 더 추가하면 용량이 비례적으로 증가하나요?
대략 그렇습니다. 주어진 플레이트 크기에 대해 총 챔버 부피는 플레이트 수에 비례하여 증가하지만, 매우 긴 플레이트 팩은 사이클당 더 많은 부피를 펌핑해야 하므로 공급 시간이 증가하여 일일 사이클 수를 감소시키고 용량 증가를 부분적으로 상쇄할 수 있습니다.
실험실 테스트 없이 용량 계산은 얼마나 정확합니까?
일반적인 건조 고형물 밀도와 수분 가정에 기반한 계산은 1차 사이징에는 유용하지만 실제 성능과 비교할 때 20-30% 정도 차이가 날 수 있습니다. 대규모 설비의 플레이트 수를 최종 확정하기 전에 실제 슬러리에 대한 벤치 또는 파일럿 탈수 테스트를 수행하는 것이 권장됩니다.
귀하의 애플리케이션에 적합한 프레스 또는 부품을 선정할 준비가 되셨습니까? Senjie 엔지니어링 팀에 문의하세요 무료 사이즈 추천과 참고 견적을 위해.