

Senjieフィルタープレスエンジニアリングチームによる · 最終更新日:2026-09-10
簡単に答えると: フィルタープレスの処理能力は、1サイクルあたりのチャンバー容積にチャンバー数を掛け、その容積を予想ケーキ密度と含水率を用いて乾燥固形分重量に換算し、さらに1日あたりの達成可能サイクル数を掛けることで算出されます。1000 mmプレートと60チャンバーを備えたプレスは、スラリーの種類にもよりますが、通常1サイクルあたり約1.5~3トンの乾燥固形分を処理します。
主要指標を一目で
- 容量 = チャンバー容積 × チャンバー数 × 1日あたりのサイクル数(ウェットケーキとして)
- 1サイクルあたりの乾燥固形分 = ケーキ体積 × ケーキ密度 × (1 − 含水率)
- 典型的なチャンバー深さ25~40 mm;1000 mmプレート ≈ チャンバーあたり0.03~0.04 m³
- 典型的なサイクル数/日:手動3~6回、自動8~20回
- 実際のスラリーでろ過試験を行い、常に確認してください。
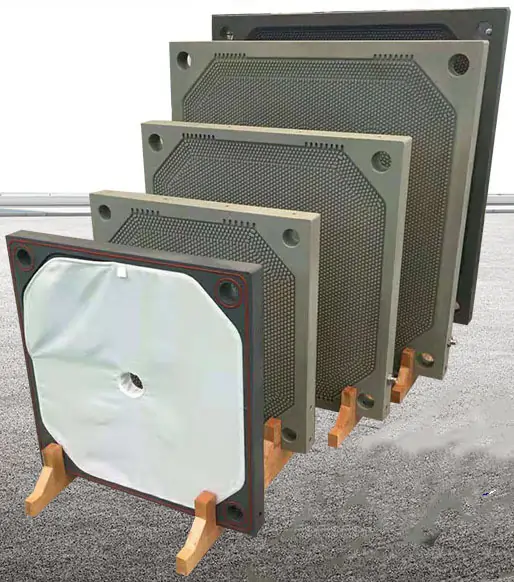
能力を正しく見積もるには、3つの別々の数値を組み合わせる必要があります。プレートパックが物理的に保持できるスラリー体積、その体積のうち乾燥ケーキとろ液にどれだけ分かれるか、そして1日に何回サイクルを繰り返せるかです。以下の計算例では、1000 mmのフィルタープレスを参照ケースとして各ステップを順に説明し、その後、初回の見積もりを最も頻繁に狂わせる変数を示します。
フィルタープレスのチャンバー容積はどのように計算しますか?
プレートあたりのチャンバー容積は、プレートのろ過面積にチャンバー深さ(各凹型プレート面が形成する隙間で、通常メンブレンスクイーズ前は25~32 mm)を掛けて算出され、総チャンバー容積はその数値にパック内のチャンバー数を掛けたものです。Senjieの フィルタープレート 標準サイズは320、470、630、800、1000、1250、1500、1800、2000 mmで、板厚は25~40 mmです。
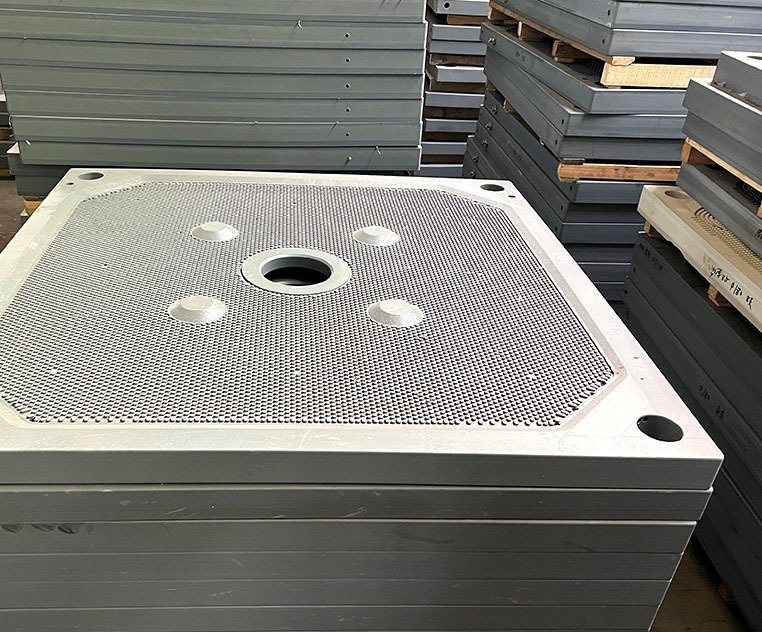
1000 mmのプレートの場合、プレート片面あたりのろ過面積は、特定のプレート設計とシール面に失われるガスケット面積に応じて、通常約1.7~2.0 m²です。チャンバー深さ30 mmでは、各チャンバーは圧搾前に約1.7 m² × 0.03 m = 0.051 m³(約51リットル)のスラリーを保持します。
ワーク例:1000 mm プレートプレス機のサイズ決定
プレートサイズ1000 mm、チャンバー深さ30 mm、チャンバー数60のプレスを想定し、スラリーは固形分20重量%、スラリー密度1150 kg/m³とする。
- チャンバー総容積: 60チャンバー × 0.051 m³ = 1サイクルあたり3.06 m³。
- 1サイクルあたりの供給スラリー総質量: 3.06 m³ × 1150 kg/m³ = 3,519 kgのスラリー。
- 1サイクルあたりの乾燥固形分質量: 3,519 kg × 20% = 704 kg の乾燥固形分(ケーキの収縮およびろ液への固形分損失を考慮する前。通常、ごく一部である)。
- 1日あたりのサイクル数: 1サイクル2時間で、洗浄と切り替えの時間を考慮すると、24時間でおよそ10~11回の使用可能なサイクルとなります。
- 日次乾燥固形分能力: 704 kg × 10サイクル ≈ 1日あたり7トンの乾燥固形物。
この例は参考値です。実際の乾燥固形分回収率は、各サイクルでチャンバーがどの程度完全に充填されるか、およびどの程度の微粉が通過するかによって異なります。 フィルタークロス ケーキに報告するのではなく。
容量推定に最も影響を与える変数は何ですか?
容量推定に最も大きな影響を与える変数は、供給固形物濃度、達成可能なサイクル時間、そしてプレスがチャンバー式かメンブレン式かという設計です。供給固形物濃度を2倍にすると、同じチャンバー容積とサイクル時間で乾燥固形物容量はほぼ2倍になります。一方、同じスラリーでチャンバープレス(1~4時間サイクル)から自動メンブレンプレス(30~90分サイクル)に切り替えると、1日あたりのサイクル数は2倍以上になります。
- 供給固形物濃度: プレス前のスラリー予備濃縮(シックナーまたは遠心分離機を使用)は、プレートを追加することなく、1サイクルあたりの乾燥固形分を増加させる。
- サイクルタイム: 自動化、適切なフィードポンプのサイズ選定、そして布の状態は、1日の稼働時間内に何サイクル収まるかにすべて影響します。
- プレス後のケーキ密度: 密度の高いケーキ(含水率が低い)は、同じ乾燥固形分の生産量に対して必要な体積が少なくなり、実質的に処理能力が向上します。
- 布の洗浄とメンテナンスのためのダウンタイム: 理論上の日次サイクルから差し引く必要があり、通常は利用可能時間の5~15%です。
プレートサイズの選択は、単位フットプリントあたりのスループットにどのように影響しますか?
より大きなプレートサイズ(1250~2000 mm)は、一般に、並列運転されるより小さなプレートよりも単位床面積あたりの乾燥固形分処理量が多い。なぜなら、1台の大型プレスは、油圧システム、フレーム、制御盤をそれぞれ1つずつ備えればよく、複数の小型プレスにそれらを重複して装備する必要がないからである。しかし、大型プレスは、許容可能な供給時間内により大きなチャンバー容積を満たすことができる、より大型の供給ポンプも必要とするため、ポンプのサイジングはプレートサイズに応じてスケールさせる必要がある。
| プレートサイズ | 1チャンバーあたりの概算チャンバー容積(深さ30 mm) | 典型的なユースケース |
|---|---|---|
| 630 mm | ≈0.02 m³ | パイロットプラント、小規模工業サイト |
| 800 mm | ≈0.033 m³ | 中小規模の自治体または産業 |
| 1000 mm | ≈0.051 m³ | 中型自治体、鉱業、化学 |
| 1250-1500 mm | ≈0.08-0.11 m³ | 大規模鉱業、バルク化学処理 |
| 1800~2000 mm | ≈0.14~0.18 m³ | 非常に大規模な尾鉱およびバルク産業用 |
ダウンタイムと洗浄は、キャパシティプランにどのように組み込むべきですか?
布洗浄、プレート点検、および定期的な油圧メンテナンスのためのダウンタイムは、1日あたりの処理能力値を提示する前に、理論上の1日あたりサイクル数から差し引くべきであり、通常、理論上の最大値と比較して使用可能なサイクル数は5~15%減少する。この余裕を考慮せずにサイクルタイムのみから処理能力を計算するプラントは、実際の運転条件——時折の布交換、短時間の油圧停止、シフト交代——を考慮に入れると、自社の書面上の推定値を一貫して下回る結果となる。
実用的なアプローチは、サイクルタイムのみから理論上の1日あたりのサイクル数を計算し、その後、初期の計画値として10%のダウンタイム許容値を適用し、類似の設備から実際の運用データが得られた時点で、それを上方または下方に調整することである。
なぜSenjieからプレス機を購入するのか?
Senjieは、チャンバー、メンブレン、プレートアンドフレーム、全自動フィルタープレスの中国拠点メーカーであり、2014年に設立され、東南アジア、インド、アフリカ、中東、ラテンアメリカの40か国以上に輸出しており、1台あたりのろ過面積は1 m²から1000 m²です。Senjieのエンジニアリングチームは、プレート数とサイズを推奨する前に、一般的な仮定ではなく、買い手の実際のスラリーデータ(固形分%、密度、目標水分)に基づいて能力計算を行います。
レビューする フルフィルタープレスラインナップ そして チャンバーフィルタープレス 標準プレート構成用のライン — 参考FOB中国価格はリクエストに応じて提供可能です。
よくある質問
フィルタープレスの処理能力を計算するには、どのような情報が必要ですか?
チャンバー容積(プレートサイズ、厚さ、枚数から算出)、スラリーの固形分濃度、圧搾後の乾燥ケーキ密度、および達成可能なサイクルタイムが必要です。スラリー固有の脱水データがなければ、計算は推定値のみを与え、保証するものではありません。
フィルタープレスは1日に何サイクル運転できますか?
ほとんどの産業設備では、プレス1台あたり1日8~16サイクルで運転されており、チャンバープレスのサイクルタイムは1~4時間、自動メンブレンプレスは30~90分で、プレート洗浄とメンテナンスのダウンタイムを考慮している。
プレートを増やすと容量は比例して増えますか?
おおよそその通りです。なぜなら、一定のプレートサイズでは総チャンバー容積はプレート数に比例して増加しますが、非常に長いプレートパックは1サイクルあたりにより多くの容積をポンプで送る必要があるため供給時間が増加し、それによって1日あたりのサイクル数が減少し、容量の増加を部分的に相殺する可能性があるからです。
ラボテストなしでの容量計算はどの程度正確ですか?
典型的な乾燥固体密度と含水率の仮定に基づく計算は、初期段階のサイジングには有用ですが、実際の性能と比べて20~30%の誤差が生じることがあります。大規模設備のプレート枚数を最終決定する前に、実際のスラリーを用いたベンチテストまたはパイロット脱水試験を実施することを推奨します。
アプリケーションに最適なプレス機やコンポーネントを選定する準備はできていますか? センジエのエンジニアリングチームに連絡する 無料のサイズ推奨と参考見積もりのために。